L’emboutissage profond est un procédé clé dans le formage de tôles, largement utilisé dans l’industrie automobile pour la fabrication de pièces de véhicules. Ce procédé repose sur des déformations en traction et en compression qui transforment un flan plat en une pièce creuse ou une pièce creuse en forme de plus petite section. Les outils rigides incluent un poinçon, une matrice et un serre-flan, ce dernier jouant un rôle crucial pour contrôler l’écoulement du métal et éviter les plis sous serre-flan.
Définition et fonctionnement général
Le poinçon étire la tôle le long du rayon de la matrice et la met en forme dans l’outil, tandis que la tôle est maintenue entre la matrice et le serre-flan. Cette fixation ralentit le déplacement de la tôle et prévient l’apparition de plis. L’effort nécessaire pour le formage augmente continuellement jusqu’au point mort bas du poinçon. Le formage par étirement pur entraîne une diminution de l’épaisseur de la tôle, contrairement à l’emboutissage profond pur, et l’étirage est largement utilisé pour des pièces légèrement cintrées nécessitant un emboutissage peu profond (ex. toits, portes).
Rôles spécifiques du serre-flan et distinction avec le déverrouillage ou « devetisseur »
Le serre-flan s’ouvre ou se ferme selon l’étape du processus: lors de l’emboutissage profond, il se referme après l’insertion du flan et assure la tenue du flan pendant l’opération, évitant l’écoulement non maîtrisé et les plis. Le serpent du texte décrit aussi que le serre-flan peut exercer une pression de serrage sur les faces de la feuille pour maintenir la tôle tout en lui permettant de fluer, ce qui est essentiel pour éviter les frisures autour de la zone de serrage. Cette fonction de contrôle de l’écoulement diffère de ce que l’on appelle parfois « devetisseur » dans certains usages, qui peut désigner un élément ou une approche de contrôle complémentaire du flux de métal selon le contexte industriel, mais n’est pas une définition standardisée dans l’emboutissage profond.
Techniques d’emboutissage et comparaison des configurations
- Emboutissage avec outils simple effet : matrice et poinçon constituent l’outillage, sans serre-flan. Pièces peu profondes et faible effort de serrage.
- Emboutissage avec outils double effet : ajout d’un serre-flan qui maîtrise l’écoulement et évite le plissement par rétreint. Le serre-flan presse les faces du flan pendant que le poinçon effectue la déformation.
- Emboutissage à froid : technique dominante en production de série pour sa précision, sa productivité et sa finition de surface. Le principal risque est l’écrouissage et la perte de ductilité si le contrôle des paramètres n’est pas optimal.
- Emboutissage multi-passes (outil à suivre) : déformation du flan en plusieurs passes pour des pièces à forte épaisseur et profondeur, permettant des déformations importantes sans rupture et à cadence élevée.
Pour un véhicule, un ensemble typique comporte environ 300 à 400 pièces en tôle emboutie. Le procédé réel d’emboutissage automobile combine généralement étirements et emboutissage profond afin d’obtenir des pièces conformes tout en maintenant les propriétés mécaniques du matériau. La tôle est étirée sous des conditions optimales pour éviter ruptures ou plis, et les paramètres du processus doivent être adaptés au matériau (acier doux, inox, aluminium, cuivre, etc.).
Éléments matériels et choix de l’outillage
Dans l’emboutissage profond, les flans peuvent être prédécoupés ou prélevés à partir de bobines, et le diamètre du flan est pré-determiné par calcul ou expérimentation. Dans la région du serre-flan, la zone externe subit à la fois une contrainte d’emboutissage radiale et une contrainte de compression tangentielle dû aux propriétés de rétention du matériau. L’utilisation de serrage et de supports robustes est cruciale pour éviter les frisures et les plis, en particulier lorsque la hauteur de la pièce approche ou dépasse son diamètre ou sa largeur minimale. Le contrôle minutieux des paramètres de l’outil et des conditions matérielles est essentiel pour assurer l’intégrité des composants.
Applications et exemples pratiques
- Pièces automobiles : cuves, capots, façades, carters, fonds, boîtiers pour filtres à huile moteur, etc.
- Composants industriels variés : éviers, réservoirs, boîtiers, casseroles et poêles, etc.
- Outils et outillages cylindriques et diamètres différents (de Ø 120 à Ø 600) pour s’adapter à diverses épaisseurs.
Éléments opérationnels et risques
Le serre-flan joue un rôle clé dans la prévention des plis et dans le contrôle de la déformation du métal. Si l’on ne retient pas correctement le métal lors de l’emboutissage, des vagues ou frisures peuvent apparaître à la base de la cloche ou sur la pièce finale. Certaines descriptions historiques mentionnent des machines et des méthodes традиtionnelles, bien que ces approches soient moins utilisées aujourd’hui et présentent des enjeux de sécurité.
Conseils d’expertise et meilleures pratiques
Travailler avec un estampageur expérimenté et disposer d’outillages adaptés (y compris des serre-flans et des matrices appropriées) est fondamental pour profiter pleinement du potentiel du procédé d’emboutissage profond. Les formules de résistance des matériaux en 3D et les méthodes de calcul empirique guident le choix des paramètres et la réduction des risques de rupture, de plis et d’écrouissage.
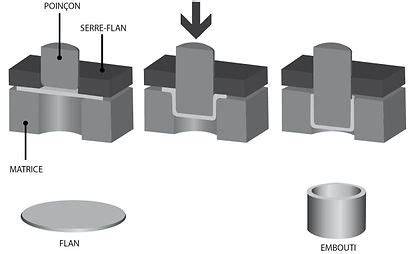
Capsule 18 Emboutissage
| Procédé | Rôle | Avantages | Inconvénients |
|---|---|---|---|
| Simple effet | Pointe le métal | Faible effort, pièces peu profondes | Limité en alcance profond |
| Double effet | Serre-flan contrôle l’écoulement | Évite plis, déformation maîtrisée | Outillage plus complexe |
| Multi-passes | Déformation progressive | Pièces fines et profondes, cadence élevée | Température et usure élevées des outils |
En résumé, l’emboutissage profond est un procédé complexe qui combine différentes techniques et outillages pour obtenir des pièces finies fiables, notamment dans l’automobile. Le serre-flan est un élément clé qui distingue les configurations avec et sans contrôle avancé de l’écoulement du métal, et qui influence directement la qualité et la précision des pièces finies.
tags: #difference #devetisseur #et #serre #flan