Dans l’industrie agroalimentaire, la sécurité sanitaire ne tolère aucun compromis. Face aux risques de contamination bactérienne, chimique ou particulaire, le moindre équipement de production, d’emballage ou de conditionnement doit répondre à des critères stricts. Lorsqu’il s’agit de concevoir et de fabriquer des pièces industrielles, le choix d’un plastique contact alimentaire est au cœur de ces exigences. Des bacs de stockage aux convoyeurs, en passant par les pièces de dosage et les éléments de machines, l’injection plastique offre des solutions techniques avancées, pour peu que l’on en maîtrise parfaitement les contraintes. Comment s’assurer que vos équipements thermoplastiques respectent les normes européennes ? Comment concevoir une pièce exempte de zones de rétention bactérienne ? Quels polymères privilégier pour résister aux cycles de nettoyage industriels intensifs ?
Ce guide technique approfondi décortique les enjeux de l’injection pour l’agroalimentaire. De la sélection des matières premières à l’ingénierie du moule (Design for Hygiene), en passant par l’importance cardinale de la traçabilité, découvrez pourquoi faire appel à un injecteur de contenants alimentaires comme Sagaert Plasturgie, expert de la thermoplastique dans le Nord de la France, est une sécurité stratégique. L’objectif est d’appliquer une approche rigoureuse de la conformité réglementaire et de la traçabilité jusqu’au produit fini.
1. Réglementation et normes du plastique contact alimentaire
Intégrer une pièce en polymère dans une chaîne de transformation alimentaire implique d’abord un examen rigoureux du cadre législatif. L’objectif est simple : le matériau ne doit avoir aucune interaction néfaste avec la denrée qu’il touche. Le Cadre Européen : Règlement (CE) n° 1935/2004 et (UE) n° 10/2011.
En Europe, le Règlement-cadre (CE) n° 1935/2004 pose le principe d’inertie. Tout matériau ou objet destiné à entrer en contact, direct ou indirect, avec des denrées alimentaires doit être fabriqué de manière à ce qu’il ne cède pas aux aliments des constituants en une quantité susceptible de présenter un danger pour la santé humaine, d’entraîner une modification inacceptable de la composition ou de provoquer une altération des propriétés organoleptiques. Pour les plastiques, cette directive est renforcée par le Règlement (UE) n° 10/2011 (directive Plastique), qui établit une liste positive des monomères et additifs autorisés dans le plastique contact alimentaire.
Migration Globale et Migration Spécifique. La conformité légale repose sur des tests de laboratoire appelés « tests de migration », qui mesurent la quantité de substances chimiques transférées du plastique vers l’aliment. La Limite de Migration Globale (LMG) est fixée à 10 mg de substances par dm² de surface de contact. La Limite de Migration Spécifique (LMS) concerne la migration d’une substance chimique précise, exprimée en mg/kg. Des simulants (A à D2) reproduisent des conditions extrêmes (températures, durée, types d’aliments) pour évaluer ces migrations.
2. L’exigence absolue de la traçabilité matière
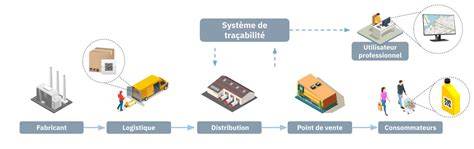
Pour les donneurs d’ordres de l’agroalimentaire, la transparence de la chaîne d’approvisionnement est vitale. La Déclaration de Conformité (DoC) rassemble les preuves que le polymère, les colorants et les agents de démoulage respectent les règlements européens ou américains (FDA). Chez Sagaert, ce suivi garantit que chaque lot de granulés entrant dans les silos est certifié food grade et que l’ensemble du process assure une non-contamination. La traçabilité couvre l’historique complet, du numéro de lot de résine vierge jusqu’à l’emballage de la pièce finie, avec un contrôle qualité intégré à chaque étape de production.
Cette exigence fait écho à des contraintes similaires dans l’injection plastique médicale en salle blanche, où l’erreur documentaire ou de process est inenvisageable.
3. Comment choisir son polymère pour l’agroalimentaire ?
Le choix de la matière première dépend de l’usage final : abrasion, exposition à des températures ou cycles de stérilisation. Le tableau suivant résume des polymères food-grade courants :
- PP (Polypropylène) - Temp. max ~120°C. Bonne résistance chimique et mécanique. Utilisé pour bouchons et emballages rigides. Coût relatif élevé pour grandes séries.
- PEHD (Polyéthylène Haute Densité) - Temp. max ~80°C. Excellente résistance à l’humidité et rigidité. Utilisé pour bacs et chambres froides. Coût relatif moyen.
- POM-C (Polyacétal) - Temp. max ~100°C. Très bonne tenue tribologique et stabilité dimensionnelle. Convoyeurs, paliers, roues dentées.
- PEEK (Polyétheréthercétone) - Temp. max ~250°C. Excellente résistance chimique et thermique. Utilisé pour fours industriels et autoclaves. Coût élevé.
Remarque technique : pour combiner rigidité et étanchéité, l’injection bi-matière ou le surmoulage permettent d’associer deux matériaux alimentaires en une pièce.
4. Conception d’outillage : Le « Design for Hygiene » et la fabricabilité
La conformité matière n’est que la première étape. L’ingénierie du moule est déterminante pour la nettoyabilité de la pièce et l’absence de zones de rétention. Le Hygene Design consiste à éliminer les zones mortes et les angles vifs. Il faut viser des rayons de courbure larges, éviter les contre-dépouilles et les interstices profonds, et positionner les points d’injection et éjecteurs pour limiter les rugosités. La surface du moule doit être polie selon les normes SPI A1 ou A2 (polissage diamant) pour faciliter le lavage CIP et empêcher l’adhérence des biofilms. Une démarche d’intégration verticale (atelier d’usinage sur site) offre qualité et rapidité, par rapport à une sous-traitance à distance.
Les retassures (épaisseur qui se rétracte et forme des cavités) et les lignes de soudure (jonction de flux) peuvent devenir des niches pour les microbes si mal gérées. Le contrôle rhéologique et l’usinage précis permettent d’éviter ces défauts, d’où l’importance d’un plan d’études lié au Moule et à ses réglages.
5. CIP / SIP : Résister aux protocoles de nettoyage industriels
Les composants agroalimentaires subissent des cycles CIP et SIP. Le polymère doit offrir une haute résistance à l’hydrolyse (stérilisation à la vapeur), une résistance acido-basique pour les détergents et acides, et une résilience aux chocs thermiques sans fendillement. Ces critères garantissent l’intégrité du packaging et la sécurité sanitaire.
6. L’avantage d’un industriel français comme Sagaert Plasturgie
Sous-traiter la fabrication à l’autre bout du monde comporte des risques de non-conformité et des délais inadaptés à la validation sanitaire. Basée dans les Hauts-de-France, Sagaert Plasturgie propose des presses modernes, un flux Kanban sécurisé, et un audit de qualité des matières premières food-grade. L’intégration verticale et le contrôle des approvisionnements assurent une traçabilité complète et une sécurité accrue pour chaque lot.
FAQ - Questions fréquentes sur le plastique contact alimentaire
Quels sont les plastiques interdits ou déconseillés en contact alimentaire ? Certains plastiques contenant des phtalates ou du BPA, ainsi que des polycarbonates anciens, sont interdits. Les plastiques poreux ou dégradables à basse température (certains PLA ou PET standards) ne conviennent pas en environnements chauds.
Comment savoir si un plastique est apte au contact alimentaire ? Il doit respecter la liste positive du Règlement (UE) 10/2011 et réussir les tests de migration globale et spécifique. La DoC, fournie par l’injecteur, prouve l’inertie et le respect des règlements.
Peut-on utiliser du plastique recyclé pour des pièces en milieu alimentaire ? Oui, sous conditions, selon le règlement (UE) 2022/1616 et les circuits certifiés EFSA. Cependant, pour les pièces critiques, la matière vierge demeure privilégiée afin de garantir stabilité mécanique et chimique.
Pourquoi le polissage est-il essentiel en Design for Hygiene ? Un état de surface rugueux peut être un nid à bactéries. Le poli-miroir (SPI A1/A2) permet un lavage CIP efficace et empêche l’adhésion des biofilms. La collaboration entre le bureau d’études et l’atelier d’usinage garantit une qualité homogène.
Le choix et le développement de matériel en plastique contact alimentaire ne s’improvisent pas. Validation réglementaire, fluidité logistique, et design hygiénique exigent une expertise industrielle globale. Chez Sagaert Plasturgie, nous sécurisons l’ensemble de votre chaîne de valeur, de la conception à l’injection finale.
Un projet pour l’agroalimentaire nécessite de respecter les obligations et de s’inscrire dans une démarche durable. Le packaging peut être réutilisable ou biodégradable, tout en assurant la sécurité sanitaire et en minimisant l’impact environnemental. Les emballages actifs et intelligents, les matériaux biosourcés et les techniques de conditionnement innovantes participent à la réduction du gaspillage et à l’amélioration de la durabilité.
< tagimg>Infographie: schéma de migration et barrière matérielleLe cadre réglementaire et les normes associées évoluent vers des objectifs de circularité et de réduction des déchets plastiques. Les recherches et les partenariats européens (LNE, CTCPA, ACTIA, MyPack) visent à améliorer les méthodes d’évaluation et les critères de durabilité tout en garantissant la sécurité sanitaire des aliments.
Migration : le monde en mouvement
Tableau récapitulatif des polymères pour emballage alimentaire
| Matière | Temp. max | Résistance | Usage typique | Coût |
|---|---|---|---|---|
| PP | ~120°C | Bonne | Bouchons, emballages rigides | ★★☆☆ |
| PEHD | ~80°C | Excellente (humidité) | Bacs, chambres froides | ★★☆☆ |
| POM-C | ~100°C | Très bonne | Convoyeurs, paliers, roues dentées | ★★★☆☆ |
| PEEK | ~250°C | Exceptionnelle | Fours industriels, autoclaves | ★★★★★ |
tags: #emballage #plastique #patisserie