Le moulage par injection est un processus de fabrication complexe. Grâce à ses performances fiables et de haute qualité, le moulage par injection est l'un des processus les plus couramment utilisés pour produire des composants plastiques. Sa flexibilité : les fabricants peuvent choisir la conception de moule et le type de thermoplastique utilisé pour chaque composant. Son efficacité : une fois le processus configuré et testé, les machines de moulage par injection peuvent produire des milliers d'articles par heure.
Les éléments principaux de la machine et du moule
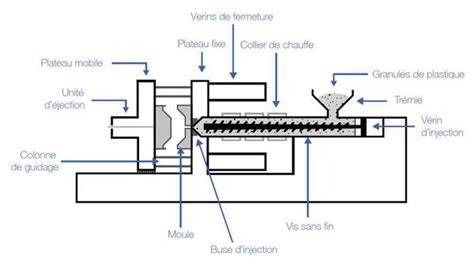
Les machines de moulage par injection de plastique sont constituées de trois parties principales, à savoir l'unité d'injection, le moule et l'unité de fermeture/éjection. Chaque outil de moulage est composé de deux parties : la cavité et le cœur. La cavité est une partie fixe dans laquelle le plastique est injecté, et le cœur est une partie mobile qui s'insère dans la cavité pour aider à façonner la forme finale du composant. Les cavités du moule ont un côté A et un côté B. Le côté A - également appelé "cavité" - est l'autre côté du moule qui est rempli de plastique fondu. La face B - également appelée "noyau" - est généralement la face intérieure non cosmétique qui comporte les broches d'éjection utilisées pour pousser la pièce finie hors du moule.
Le système d'alimentation : canaux, carottes et portes
Le système de canaux canalise le plastique fondu de la vis d'alimentation vers l'empreinte. Les canaux d'alimentation canalisent le plastique fondu depuis la buse. Les carottes se croisent avec un canal, qui mène à l'entrée où le plastique fondu pénètre dans les cavités. Une porte est une petite ouverture qui permet au plastique fondu d'entrer dans la cavité du moule.
Pour les moules à canaux froids, le plastique se solidifie dans le système de canaux et dans les cavités de la pièce. Cela signifie que les canaux sont éjectés avec les pièces. De nombreux systèmes à canaux froids éjectent automatiquement la pièce et les canaux séparément via un moule à trois plaques. Avec un moule à trois plaques, le canal est séparé par une plaque supplémentaire entre le point d'injection et l'entrée de la pièce. En revanche, les moules à canaux chauds ne créent pas de canaux attachés à la pièce puisque le matériau d'alimentation est maintenu à l'état fondu jusqu'à l'entrée de la pièce.
Conception du moule : plan de joint, actions latérales et complexité
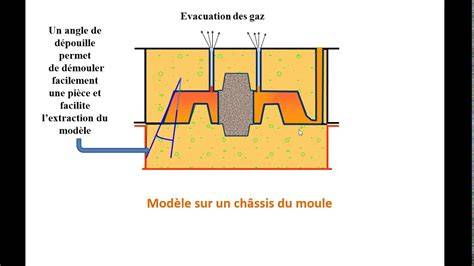
Le plan de joint d'une pièce en plastique moulée par injection est visible à l'endroit où les moitiés du moule se rapprochent pour l'injection. Les actions latérales consistent en des inserts placés dans les moules qui provoquent l'écoulement du matériau autour d'eux pour créer des contre-dépouilles. Selon les besoins, les outils de moulage peuvent être conçus pour produire des composants multiples ou complexes. Et en raison du haut niveau de conception et de qualité des matières impliquées, le développement d'outils de moulage est un processus long et coûteux.
Choix des matériaux et essais d'outillage
Avant que le processus ne commence réellement, il est crucial que les bons thermoplastiques et moules soient sélectionnés ou créés, car ce sont les éléments essentiels qui créent et forment les composants finaux. Par conséquent, avant de créer un moule final sur mesure, il est recommandé de créer des outils, de réaliser des prototypes et de les tester à l'aide de la conception assistée par ordinateur (CAO) et de la technologie d'impression 3D. Tester l'outil avec le bon thermoplastique est essentiel pour s'assurer que le composant final possède les bonnes propriétés.
Chaque thermoplastique offre des caractéristiques, ainsi que des résistances aux températures et à la pression différentes en raison de leur structure moléculaire. Les propriétés de chaque plastique le rendront approprié pour une utilisation dans certains moules et composants. Nylons (PA) - disponibles dans une variété de types, les différents nylons offrent diverses propriétés. Au bout du compte, le choix du thermoplastique dépendra des caractéristiques dont les fabricants ont besoin dans leur composant final et de la conception de l'outil de moulage.
Fonctionnement de la machine : de la trémie à l'éjection
Pour démarrer le processus, les granulés bruts des thermoplastiques choisis sont insérés dans la trémie en haut de la machine. Au fur et à mesure que la vis tourne, ces granulés sont progressivement insérés dans le barillet de la machine. Une fois que le plastique fondu atteint l'extrémité du barillet, la barrière (qui contrôle l'injection de plastique) se ferme et la vis revient en place. Cela fait passer une quantité définie de plastique et augmente la pression dans la vis prête à l'injection.
La pression d'injection et la pression de serrage doivent être équilibrées pour s'assurer que la pièce se forme correctement et qu'aucun plastique n'échappe à l'outil pendant l'injection. Une fois que la majorité du plastique a été injecté dans le moule, il est maintenu sous pression pendant une période définie. Cette phase est connue sous le nom de « temps de maintien » et peut varier de quelques millisecondes à plusieurs minutes en fonction du type de thermoplastique et de la complexité de la pièce. Après la phase de maintien, la vis recule, relâchant la pression et permettant à la pièce de refroidir dans le moule.
Une fois les temps de maintien et de refroidissement passés et la pièce majoritairement formée, les goupilles ou plaques éjectent les pièces de l'outil. Elles tombent alors dans un compartiment ou sur un convoyeur au bas de la machine. Dans certains cas, des processus de finition tels que le polissage, la teinture ou le retrait de plastiques en excès (appelés carrotes) peuvent être requis, et ils peuvent être réalisés par d'autres machines ou opérateurs.
CDP : Le moulage du plastique par injection
Types de machines et efficacité énergétique
Les machines de moulage par injection peuvent être alimentées soit par des systèmes hydrauliques, soit par de l'électricité. Essentra Components remplace de plus en plus de ses machines hydrauliques par des machines de moulage par injection électriques, affichant des économies considérables en termes de coût et d'énergie.
Applications industrielles et capacité de production
Les composants plastiques sont utilisés dans de nombreux secteurs. De l'automobile aux appareils électroménagers en passant par les équipements médicaux les composants d'une variété de plastiques sont utilisés pour protéger, améliorer et construire une vaste gamme de produits. Chez Essentra Components, le moulage par injection est un processus de production clé. C'est pourquoi nous disposons de centaines d'experts en moulage par injection dans nos centres de fabrication à travers le monde. De plus, avec un choix de 45 000 moules, l'entreprise propose l'une des plus grandes gammes de composants plastiques sur le marché.
Tableau récapitulatif : étapes clés du cycle d'injection
| Étape | Description |
|---|---|
| Alimentation | Granulés insérés dans la trémie puis transportés dans le barillet |
| Fusion | Granulés fondus par chauffage et action de la vis |
| Injection | La vis pousse le plastique fondu vers le moule, la barrière se ferme |
| Maintien | Maintien sous pression pendant un temps défini pour compenser le retrait |
| Refroidissement | Relâchement de la pression et solidification dans le moule |
| Éjection | Goupilles ou plaques éjectent la pièce finie |
Bien que le processus de moulage par injection puisse sembler simple en apparence, de nombreux paramètres doivent être étroitement contrôlés pour assurer la qualité globale des composants plastiques produits.