Les bactéries lactiques sont très largement employées dans les industries biologiques et alimentaires. Leurs principales applications concernent l'industrie laitière (production de fromages et de lait fermenté). Elles participent également à la transformation de végétaux, de produits carnés et de certains vins.
Actuellement, les bactéries lactiques sont produites, de façon commerciale, sous une forme concentrée, congelée ou lyophilisée. Cependant, au cours de leur préparation et, plus particulièrement au cours de leur stockage, les cellules perdent peu à peu leur activité et leur viabilité. L'activité biologique des bactéries lactiques commercialisées est fortement dépendante de la température de stockage : plus la température est basse, meilleure est la conservation et plus longue est la durée de vie du produit.
Contexte et enjeux de la lyophilisation
Ainsi, sous forme congelée, elles sont conservées à une température inférieure ou égale à -40°C alors que, sous forme lyophilisée, un maintien à une température de stockage de 4°C est couramment appliqué. La production de ferments lyophilisés constitue donc une alternative intéressante à la production de ferments congelés puisqu'elle implique une température de conservation plus élevée, donc moins coûteuse.
Vue générale du procédé
Pratiquement, le mode habituel de production et de conservation des bactéries lactiques concentrées lyophilisées comporte trois étapes:
- la fermentation est réalisée en culture discontinue, à température régulée, le pH est régulé à une valeur généralement comprise entre 5,5 et 7,0, selon la bactérie considérée;
- lorsqu'un niveau élevé de population bactérienne est atteint (de 10^9 à 10^10 cellules par mL), le milieu de culture est refroidi à une température comprise entre 4°C et 15°C pour ralentir les activités métaboliques, puis la biomasse est concentrée par centrifugation ou filtration tangentielle;
- les cellules concentrées sont reprises dans un milieu de conditionnement appelé milieu de cryoprotection et/ou de lyoprotection, puis la lyophilisation est effectuée sous gaz inerte après répartition en couche mince.
Le milieu de cryoprotection protège les bactéries contre les effets dommageables des traitements de conservation ultérieurs et comprend des molécules diverses (mono- ou disaccharides, polymères, polyols, protéines, vitamines, etc.).
Rôles des cryoprotecteurs et mécanismes
Le recours à des agents cryoprotecteurs tels que le sucre, le glycérol, les polyols, ou des protéines vise à réduire les dommages causés par le gel et le dessiccation. Des brevets historiques (EP 0 259 739; US 3,897,307) décrivent l’intégration de tels agents dans les milieux lyophilisés et leur contribution à la viabilité à long terme.
Cependant, l’ajout de ces molécules reste en grande partie empirique, sans règles de formulation universelles, et les résultats varient selon les souches et les conditions opératoires. En conséquence, les differences de survie observées s’expliquent difficilement et reflètent des interactions complexes entre les composants du milieu et les procédés de lyophilisation.
Phases du cycle de lyophilisation et paramètres critiques
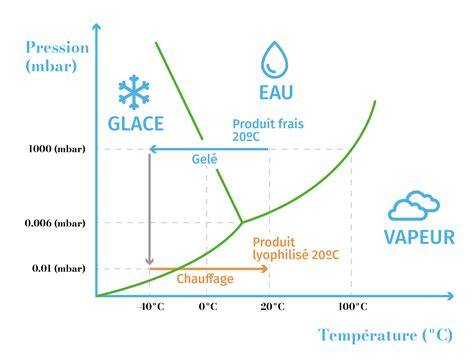
La lyophilisation comprend typiquement deux phases: la sublimation de la glace (dessiccation primaire) puis la désorption de l’eau encore présente (dessiccation secondaire). Le cycle dure généralement 10 à 30 heures et se déroule sous gaz inerte sec (azote ou argon).
Le niveau de déshydratation influence directement la survie des bactéries : une teneur en eau résiduelle trop élevée favorise les réactions de dégradation, tandis qu’une teneur trop faible peut dénaturer des protéines membranaires et exposer les sites hydrophiles à l’oxygène, provoquant l’oxydation des lipides membranaires.
Pour les bactéries lactiques lyophilisées, des teneurs en eau de l’ordre de 2,5% à 3% (fraction massique) sont préconisées, bien que leur mesure dans des poudres soit délicate et que l’“activité de l’eau” ait supplanté la teneur en eau comme indicateur de stabilité.
Après lyophilisation, les poudres peuvent être mélangées avec d’autres ingrédients pour l’ensemencement direct ou semi-direct des cuves de fabrication, et le conditionnement final est effectué sous vide ou sous gaz inerte, dans des emballages étanches à la lumière et à la vapeur d’eau. Le stockage est habituellement réalisé à 4°C sur des durées variables.
Température de transition vitreuse et optimisation
Une dimension clé est la température de transition vitreuse Tg, mesurée par calorimétrie différentielle. Dans les mélanges lyophilisés complexes, Tg dépend de tous les composants et ne peut être prédite précisément; une approche pratique est d’expérimenter des concentrations croissantes de lyoprotecteurs et de viser Tg > Ts (température de stockage) d’au moins 20-25°C pour assurer longévité et activité des bactéries pendant des mois.
Dans les exemples décrits, des formulations Liquid lyophilisées contiennent des combinaisons de lactose, galactose, maltose, maltodextrine, sel d’antioxydants comme le sodium ascorbate et d’autres sucres, afin d’atteindre Tg adéquale. L’antioxydant hydrosoluble contribue à limiter l’oxydation des lipides membranaires et à prolonger la viabilité durant le stockage.
Composition, souches et applications
Parmi les bactéries lactiques pertinentes pour la présente approche, on cite Lactobacillus delbrueckii subsp. bulgaricus, L. delbrueckii subsp. lactis, Lactobacillus casei, Lactobacillus plantarum, Lactococcus lactis subsp. lactis et cremoris, Leuconostoc mesenteroides, etc. Ces souches sont utilisées dans l’industrie laitière et alimentaire pour l’obtention de fromages, yaourts, et d’autres produits fermentés; les poudres lyophilisées permettent une conservation facilitée et potentiellement des coûts de stockage réduits lorsqu’elles sont stockées à 4°C.
La notion d’activité de l’eau et les conditions de dessiccation jouent un rôle essentiel dans la stabilité des poudres lyophilisées. Des auteurs et brevets décrivent des gammes de paramètres (températures de plaque entre -20°C et 20°C, pressions totales entre 5 et 50 Pa, idéalement 10-20 Pa, et durées de dessiccation secondaire autour de 6 heures pour des échantillons d’épaisseur 1 cm) afin d’obtenir des poudres stables avec bonne viabilité et aptitude d’acidification.
Implications industrielles et perspectives
Le stockage à température ambiante pourrait représenter une opportunité économique majeure en réduisant les coûts de transport et de manutention et en élargissant l’utilisation des poudres dans divers aliments (lait en poudre, biscuits, céréales) et potentiellement des applications pharmaceutiques et médicales.
En pratique, le procédé décrit implique souvent:
- congélation du concentré de bactéries;
- dessication primaire douce (température de plaque et pression contrôlées);
- dessication secondaire et mise sous vide pour obtenir une composition lyophilisée finale.
Des séances de test et d’ajustement de Tg permettent d’adapter les formulations aux conditions de stockage prévues par l’industriel, avec une attention particulière à l’activité de l’eau et à l’intégrité des protéines membranaires durant le cycle de lyophilisation et le stockage.
Applications concrètes et exemples
Les probiotiques lyophilisés constituent une application majeure, où la viabilité et l’activité des bactéries doivent être préservées pour assurer des bénéfices sur le système digestif humain. Les probiotiques peuvent être présents dans des compléments alimentaires, yaourts, fromages et autres produits fermentés. Leur efficacité dépend de l’identification précise des souches, de leur sécurité, de preuves cliniques et de leur viabilité durant toute la durée de conservation.
Certaines propositions brevetées décrivent l’inclusion d’antioxydants hydrosolubles et de composants stabilisants pour atteindre Tg adaptée et stabilité prolongée, permettant une conservation efficace sans chaîne du froid prolongée.
Tableau récapitulatif des paramètres clés
| Élément | Exemple/Plage | Impact |
|---|---|---|
| Température de stockage | 4°C (lyophilisé) vs ≤ -40°C (congelé) | Coût et stabilité |
| Teneur en eau | 2,5-3% | Stabilité et oxydation |
| Température de plaque (dessiccation primaire) | -20°C à 20°C | Contrôle du cycle |
| Pression | 5-50 Pa | Dessication efficace |
| Tg visé | Ts + 20-25°C | Viabilité à long terme |
Le procédé de lyophilisation
En somme, la lyophilisation des ferment fermentaires lactiques permet une conservation plus pratique et potentiellement moins coûteuse, tout en nécessitant une optimisation fine des formulations et des paramètres de processus afin de préserver la viabilité et l’activité acidifiante des souches pendant le stockage.
tags: #ferments #lactique #microscope #lyophilise #protocole